Produktionsanalyse
Die Linie läuft, aber am Ende fehlen Gutteile. Oder die Ausbringung stimmt, während die Nacharbeit immer mehr Kapazität bindet. Die Produktionsanalyse zeigt, welche Produkte und Produktionsbedingungen hinter solchen Entwicklungen stehen. Sie verbinden Mengen und Qualitätswerte mit Zykluszeiten und Prozessparametern, ohne die Daten für jede Frage neu zusammenzustellen.
Ausbringung und Qualität gemeinsam betrachten
Die Produktionsansicht zeigt die erfassten Mengen und ihre Qualitätsverteilung für die betrachtete Anlage und den ausgewählten Zeitraum. So erkennen Sie, ob ein Rückgang der Gutmenge durch weniger Produktion oder durch einen höheren Anteil fehlerhafter Teile entsteht.
Betrachten Sie zunächst die absoluten Mengen: Wie viele Teile wurden produziert, wie viele davon sind gut, Ausschuss oder zur Nacharbeit vorgesehen? Anschließend hilft der jeweilige Anteil, Zeiträume mit unterschiedlichen Stückzahlen zu vergleichen.
Ein Beispiel: 50 Nacharbeitsteile bei 1.000 produzierten Teilen entsprechen fünf Prozent. Bei 2.000 Teilen sind dieselben 50 Nacharbeitsteile nur noch zweieinhalb Prozent. Die Quote ist gesunken, der absolute Nacharbeitsaufwand aber zunächst unverändert. Beide Größen werden gebraucht, wenn Sie Kapazität freimachen möchten.
Welche Qualitätsklassen angezeigt werden, hängt von den Statuswerten Ihres Produktionsprotokolls und ihrer Zuordnung ab.
Unterschiede zwischen Produkten sichtbar machen
Über die konfigurierten Produktmerkmale lassen sich Produktionsdaten in vergleichbare Gruppen aufteilen. Ein Teiletyp kann beispielsweise zeigen, dass eine erhöhte Ausschussquote vor allem eine bestimmte Variante betrifft. Weitere Merkmale wie ein Werkzeug können die Untersuchung ergänzen, wenn sie in den Daten vorhanden und für die Auswertung eingerichtet sind.
Das hilft besonders bei wechselndem Produktmix. Ein Gesamtwert kann steigen, weil mehr aufwendige Varianten gefertigt wurden. Vergleichen Sie dieselben Varianten, wird sichtbar, ob sich tatsächlich ihr Produktionsverhalten verändert hat.
Für die Untersuchung bedeutet das: erst die betroffene Produktgruppe eingrenzen, dann deren Zeiten, Qualitätswerte und Prozessbedingungen betrachten. So richten Sie die weitere Arbeit auf die Teile, bei denen eine Verbesserung etwas bewirken kann.
Zykluszeiten und Streuung untersuchen
Zykluszeitauswertungen helfen, langsamere Bearbeitung und unregelmäßige Abläufe einzugrenzen. Der zeitliche Verlauf zeigt, wann sich die Werte verändern. Verteilungen zeigen, ob viele Teile etwas langsamer bearbeitet werden oder wenige Ausreißer den Mittelwert nach oben ziehen.
| Beobachtung | Nächster sinnvoller Vergleich |
|---|---|
| Die Zykluszeit steigt über den Zeitraum an. | Dasselbe Produkt vor und nach Beginn der Veränderung betrachten. |
| Der Mittelwert bleibt ähnlich, einzelne Zyklen werden deutlich länger. | Streuung und betroffene Teile untersuchen. |
| Eine Produktvariante läuft langsamer als eine andere. | Produktspezifische Sollzeit und vorgesehene Bearbeitung berücksichtigen. |
| Trotz kurzer Bearbeitungszeit entstehen weniger Teile. | In der Zustandsanalyse nach Unterbrechungen und Wartephasen suchen. |
Wichtig ist die Bedeutung des erfassten Zeitwerts: Die Bearbeitungsdauer eines Teils, der Abstand zwischen zwei Fertigmeldungen und die gesamte Durchlaufzeit durch eine Linie beschreiben verschiedene Dinge. Die Auswertung verwendet die Zeitinformation, die Ihr Datenmodell bereitstellt.
Prozessparameter mit Qualität verbinden
Wenn Prozessparameter mit dem Produktionsereignis erfasst werden, lassen sich auffällige Ergebnisse im Zusammenhang mit den Bearbeitungsbedingungen untersuchen. Das können beispielsweise Kraft, Temperatur, Druck oder Drehmoment sein.
Zeitreihen zeigen, wann sich ein Parameter verändert. Verteilungsansichten helfen, stabile und auffällige Gruppen gegenüberzustellen. Dadurch können Sie beispielsweise untersuchen, ob Nacharbeitsteile häufiger in einem bestimmten Wertebereich liegen oder ob eine Veränderung nur bei einem Werkzeug auftritt.
Die Analyse liefert damit einen konkreten Ansatz für die technische Prüfung. Ob der Parameter selbst die Ursache ist oder sich zusammen mit einer anderen Einflussgröße verändert, klären Sie mit den Prozessverantwortlichen.
Beispiel: Nacharbeit an einer Prüfstation eingrenzen
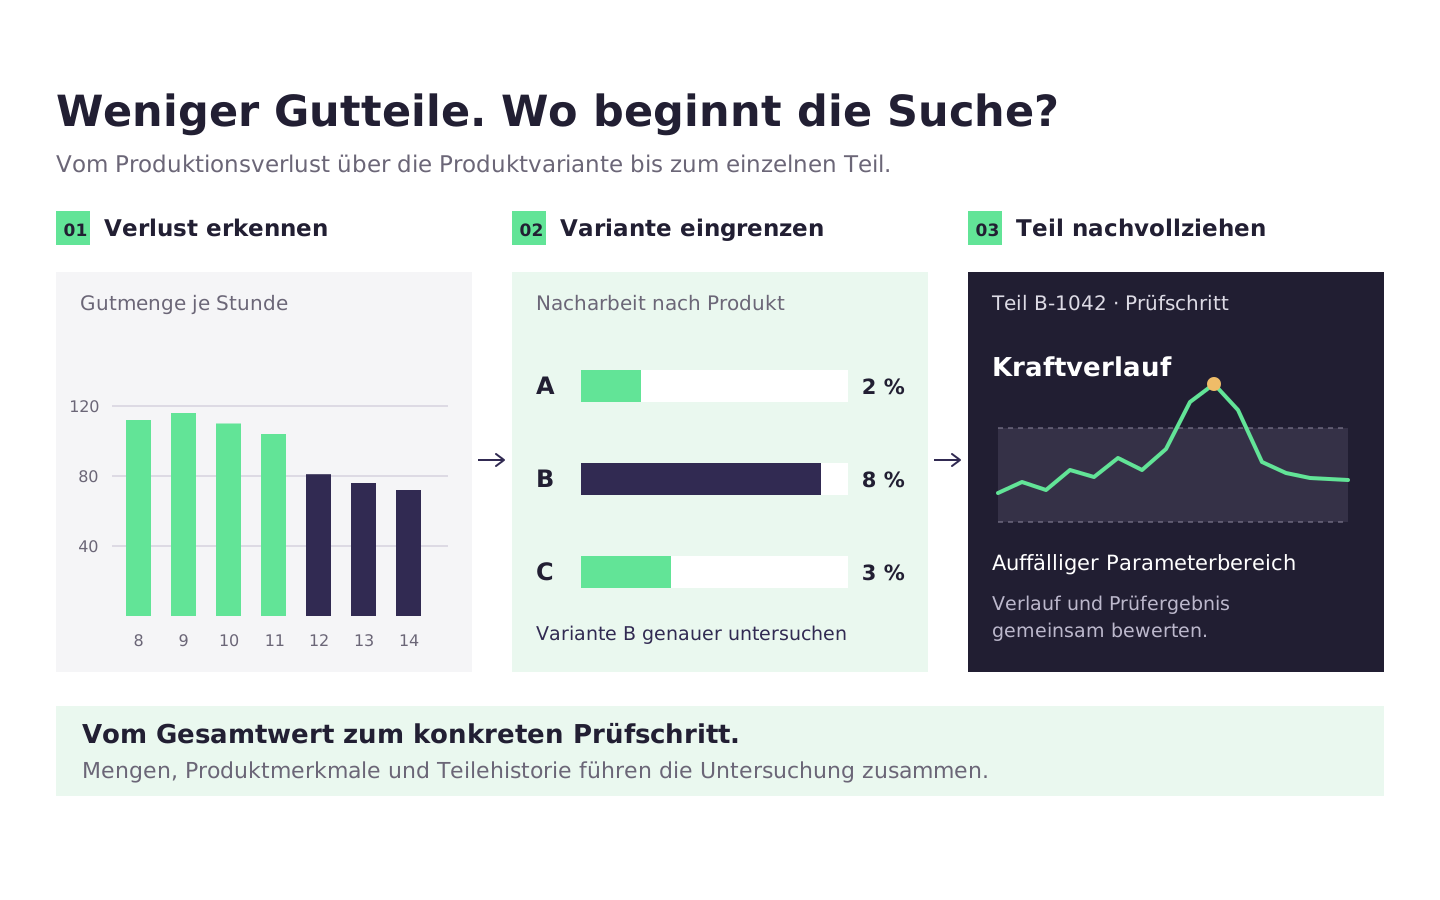
Angenommen, der Nacharbeitsanteil einer Linie ist gestiegen. Statt alle Prozesswerte der Linie zu prüfen, gehen Sie schrittweise vor:
- Umfang feststellen. Wählen Sie Anlage und Zeitraum und betrachten Sie Gutmenge, Nacharbeit und Ausschuss. Vergleichen Sie Stückzahlen und Anteile.
- Produktgruppe eingrenzen. Teilen Sie die Daten nach dem eingerichteten Produktmerkmal auf. Betrifft die Veränderung alle Varianten oder nur eine?
- Prozessbedingungen vergleichen. Untersuchen Sie für die betroffene Variante vorhandene Zykluszeiten und Parameter. Suchen Sie nach Unterschieden zwischen unauffälligen und auffälligen Teilen.
- Einzelne Verläufe nachvollziehen. Prüfen Sie ergänzend in der Prozessanalyse, ob betroffene Teile zusätzliche Prüfungen oder wiederholte Bearbeitung durchlaufen.
- Maßnahme bewerten. Wiederholen Sie nach einer Änderung den Vergleich für dieselbe Variante. Entscheidend ist, ob weniger Nacharbeit entsteht und dabei die Gutmenge erhalten bleibt.
Damit wird aus „Die Nacharbeit steigt“ eine eingegrenzte Frage zu einem Produkt und dessen Bearbeitung. Das spart Suchaufwand und erleichtert die Abstimmung mit Qualität und Produktion.
Datenbasis und Zählweise einrichten
Grundlage ist das Produktionsprotokoll. Es ordnet Produktionsereignisse einer Anlage, einem Teil, einem Zeitpunkt und einem Status zu. Zykluszeiten, Produktmerkmale, Aktivitäten und Prozessparameter ergänzen diese Basis.
Legen Sie bei der Einrichtung fest, was gezählt wird. Ein Datensatz kann ein fertiggestelltes Teil oder einen einzelnen Bearbeitungsschritt beschreiben. Wenn ein Teil eine Station zweimal durchläuft, sind das zwei Bearbeitungen, aber nicht zwei unterschiedliche Teile. Ebenso muss klar sein, wie ein zunächst fehlerhaftes und anschließend erfolgreich nachbearbeitetes Teil bewertet wird.
Prüfen Sie die Zählung anhand eines bekannten Zeitraums und einiger Teilekennungen. So arbeiten Produktion und Qualität anschließend mit denselben Mengen. Für die Einordnung der Verluste auf Anlagenebene ergänzt OEE die Produktionsanalyse um Verfügbarkeit und Performance.